


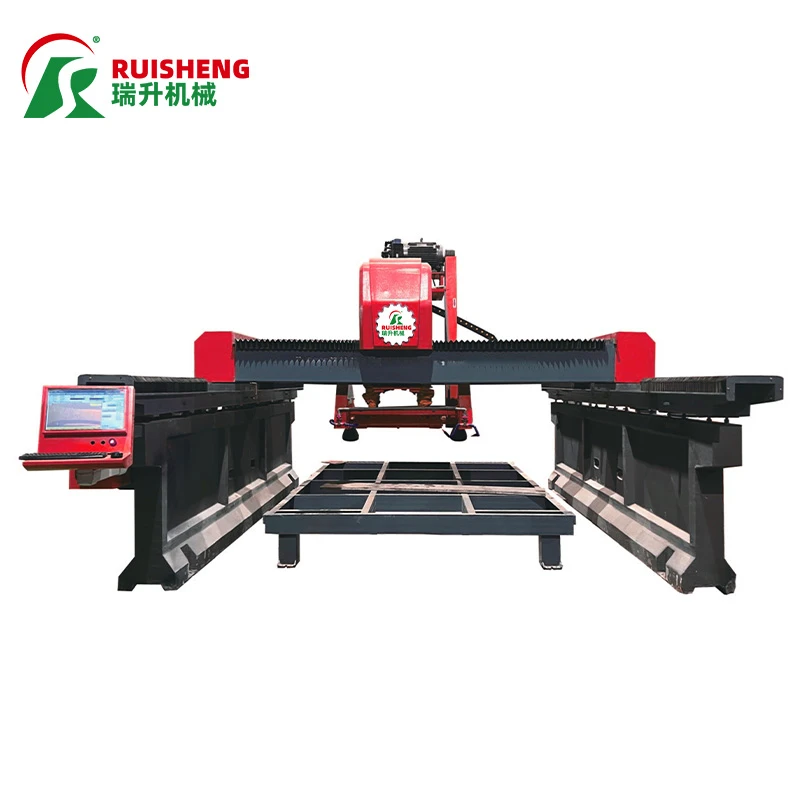
Máy định hình dầm đôi loại cầu
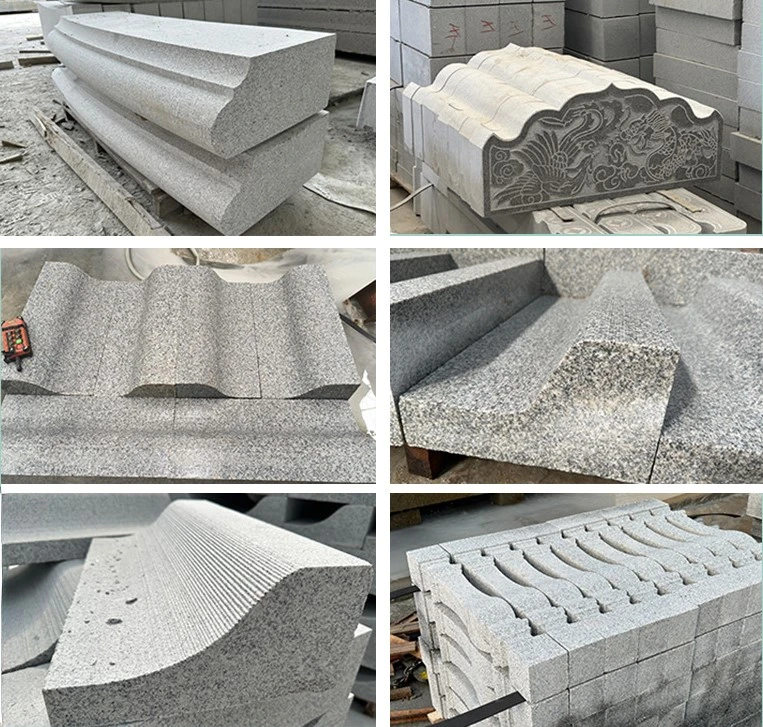
Máy tạo hình dầm đôi loại cầu là thiết bị cơ khí xử lý đá. Hướng dẫn lập trình đề cập đến việc kiểm soát chuyển động và hoạt động của máy thông qua lập trình.
Sau đây là các hướng dẫn lập trình và quy trình vận hành thường dùng của máy cán dầm đôi loại Bridge:
Mã G
Mã G là ngôn ngữ lập trình CNC phổ biến được sử dụng để điều khiển quỹ đạo chuyển động và hoạt động của máy. Trong máy tạo hình đá, các mã G thường được sử dụng bao gồm:
G0: Định vị nhanh. Dùng để di chuyển dụng cụ đến vị trí chỉ định một cách nhanh chóng mà không cần cắt.
G1: Cắt theo đường thẳng. Dùng để cắt theo đường thẳng giữa hai điểm xác định.
G2/G3: Cắt hồ quang. Được sử dụng để cắt theo đường cung được chỉ định, G2 nghĩa là cắt theo chiều kim đồng hồ và G3 nghĩa là cắt ngược chiều kim đồng hồ.
G4: Dừng. Dùng để dừng trong một khoảng thời gian trong quá trình cắt, có thể dùng để kiểm soát tốc độ cắt.
G20/G21: Chuyển đổi hệ Anh/hệ mét. Được sử dụng để chuyển đổi đơn vị chuyển động của dụng cụ, G20 nghĩa là hệ Anh và G21 nghĩa là hệ mét.
G90/G91: Chuyển đổi tuyệt đối/gia tăng. Được sử dụng để chuyển đổi hệ tọa độ của chuyển động công cụ, G90 có nghĩa là tọa độ tuyệt đối và G91 có nghĩa là tọa độ gia tăng.
Mã M
Mã M là lệnh lập trình được sử dụng để điều khiển các chức năng phụ trợ của máy. Trong máy định hình dầm đôi loại Bridge, các mã M thường dùng bao gồm:
M3: Quay trục chính về phía trước. Được sử dụng để bắt đầu quay trục chính về phía trước và bắt đầu cắt.
M4: Đảo ngược trục chính. Dùng để bắt đầu đảo ngược trục chính và bắt đầu cắt.
M5: Dừng trục chính. Dùng để dừng trục chính quay.
M8: Bật chất làm mát. Dùng để bật nguồn cung cấp chất làm mát nhằm làm mát dụng cụ và phôi.
M9: Tắt chất làm mát. Dùng để tắt nguồn cung cấp chất làm mát.
Quy trình hoạt động lập trình
Việc viết hướng dẫn lập trình cho máy cán dầm đôi loại cầu cần tuân theo quy trình sau:
Xác định yêu cầu xử lý: Xác định đường dẫn xử lý và phương pháp cắt theo kích thước, hình dạng và yêu cầu xử lý của các bộ phận đá cần xử lý.
Viết mã G: Viết mã G theo đường dẫn xử lý và phương pháp cắt. Mã G có thể được tạo bằng phần mềm CAM chuyên nghiệp hoặc được viết thủ công.
Viết mã M: Viết mã M theo chức năng phụ trợ cần thiết. Thường chèn mã M tương ứng vào mã G.
Tải lên hướng dẫn lập trình: Tải mã G code và mã M code đã viết lên hệ thống điều khiển của máy tạo đá định hình.
Thiết lập các công cụ và phôi: Lắp đặt các công cụ và phôi gia công phù hợp theo yêu cầu gia công và thực hiện các điều chỉnh, cố định tương ứng.
Chạy chương trình: Khởi động hệ thống điều khiển của máy tạo hình đá và chạy hướng dẫn lập trình đã tải lên. Máy sẽ xử lý theo đường dẫn và phương pháp cắt đã chỉ định.
Theo dõi quá trình xử lý: Trong quá trình gia công, phải thường xuyên theo dõi tình trạng hoạt động và hiệu quả cắt của máy để đảm bảo chất lượng gia công.
Xử lý hoàn tất: Đợi máy hoàn tất quá trình xử lý, lấy phần đá đã xử lý ra và tiến hành các công đoạn xử lý tiếp theo.
Trên đây là nội dung cơ bản và quy trình vận hành của hướng dẫn lập trình máy tạo đá định hình. Hướng dẫn lập trình và phương pháp vận hành cụ thể có thể khác nhau tùy thuộc vào kiểu máy và nhà sản xuất. Khi sử dụng, hãy tham khảo hướng dẫn sử dụng và hướng dẫn vận hành thiết bị tương ứng.
Chú phổ biến: máy cán dầm đôi loại cầu, nhà sản xuất, nhà cung cấp, nhà máy máy cán dầm đôi loại cầu của Trung Quốc
Bạn cũng có thể thích


Gửi yêu cầu